Чем обработать поверхность вала двигателя, чтобы сделать ее износостойкой
2026-10-09
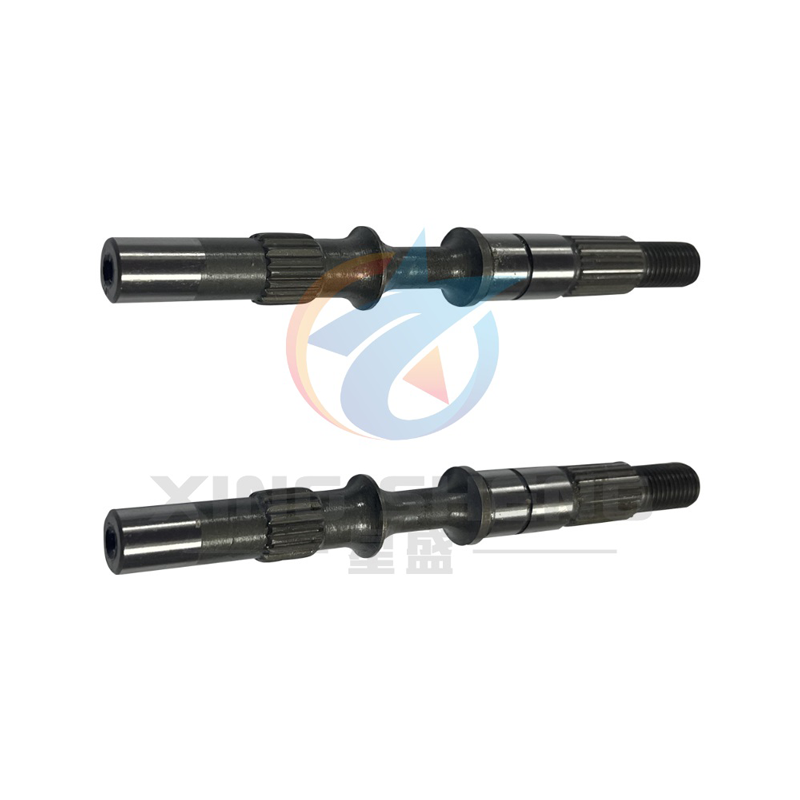
Вал двигателя, являющийся основным компонентом системы передачи двигателя, в течение длительного времени подвергается трению вращения, переменным нагрузкам и легким ударам. Поверхностный износ является одним из основных видов отказов. Таким образом, повышение износостойкости вала двигателя посредством научной обработки поверхности является ключевым звеном для продления срока службы двигателя и обеспечения стабильности его работы.
Обработка цементацией и закалкой — это широко используемый метод износостойкой обработки, который подходит для валов двигателей, работающих в тяжелых условиях, из низкоуглеродистой стали или низкоуглеродистой легированной стали. Суть процесса заключается в помещении вала в науглероживающую среду и нагреве его, чтобы позволить атомам углерода проникнуть в поверхность, а затем в быстрой закалке и охлаждении с образованием на поверхности высокоуглеродистой мартенситной структуры. Твердость может достигать HRC58-62, а износостойкость значительно повышается. Сердечник по-прежнему сохраняет прочность низкоуглеродистой стали и может выдерживать переменные нагрузки и легкие удары. Однако толщину науглероженного слоя необходимо строго контролировать. Если он слишком толстый, это легко приведет к растрескиванию между слоями и повлияет на общую прочность вала. Он соответствует требованиям к валу промышленных двигателей большой мощности.
Азотирование направлено на прецизионные валы двигателей малого и среднего размера с использованием в качестве основы среднеуглеродистой стали или легированной конструкционной стали, что позволяет атомам азота проникать на поверхность вала в нагретой среде с образованием плотного слоя нитрида. После азотирования закалка не требуется. Деформация вала чрезвычайно мала, и первоначальные высокоточные размеры могут быть сохранены. Твердость поверхности может достигать HV800-1200. Износостойкость, усталостная стойкость и коррозионная стойкость лучше, чем у цементации и закалки. Этот вид обработки подходит для деталей вала серводвигателей и прецизионных шаговых двигателей, но проницаемый слой тонкий и не подходит для экстремальных условий работы с большими нагрузками и ударами.
Технологии гальванического и химического покрытия являются распространенными решениями для обработки обычных валов двигателей: твердое хромирование обходится недорого, имеет твердость покрытия более HRC60 и обладает превосходной износостойкостью. Подходит для всех типов обычных валов двигателей. Однако из-за требований защиты окружающей среды его применение постепенно сократилось; Альтернативой является химическое никелирование, посредством самокаталитической реакции образуется однородное покрытие с контролируемым составом и твердостью до HV500-1000. Он обладает хорошей износостойкостью и устойчивостью к коррозии. Он особенно подходит для поверхностей сложной формы небольших прецизионных валов двигателей. Однородность покрытия лучше, чем у гальванического твердого хрома. Внешний источник питания не требуется, а гибкость применения выше.
Технология термического напыления предназначена для валов двигателей, работающих в тяжелых условиях, с серьезным износом. Износостойкие материалы, такие как карбид вольфрама и оксид хрома, нагреваются до расплавленного состояния с помощью источников тепла пламени, плазмы или дуги, а затем распыляются на поверхность вала для образования покрытия. Толщину покрытия можно регулировать по мере необходимости, его износостойкость намного превышает стойкость обычных металлических покрытий, и оно может выдерживать условия сильного трения; однако сила сцепления между покрытием и подложкой слаба, поэтому поверхность вала необходимо заранее придать шероховатости, чтобы улучшить прочность сцепления. Чаще всего он используется для валов мощных двигателей в горнодобывающей и металлургической промышленности.
В качестве высокотехнологичной технологии обработки лазерная модификация поверхности использует лазер для быстрого нагрева поверхности вала, а затем самоохлаждающуюся закалку для формирования сверхмелкозернистого упрочняющего слоя, или поверхность пропитывается легирующими элементами под действием лазера для улучшения износостойкости. Этот процесс имеет чрезвычайно малую деформацию и может полностью сохранить первоначальную точность размеров вала, что особенно подходит для требований высокой точности.Вал серводвигателя, не повлияет на динамический баланс вала; однако инвестиции в оборудование относительно высоки, и в настоящее время оно в основном используется для изготовления деталей валов, поддерживающих высокотехнологичные промышленные двигатели и прецизионное оборудование.
Какой бы процесс ни применялся, нельзя игнорировать предварительную и последующую обработку: предварительная обработка должна полностью удалить масло, ржавчину и оксидный налет на поверхности вала, сохраняя при этом шероховатость поверхности на должном уровне, в противном случае это приведет к недостаточной силе сцепления покрытия и покрытия, вызывая отслаивание или повышенный износ; после обработки необходимо шлифовать и полировать обработанный вал, контролировать шероховатость поверхности, обеспечивать точность сборки вала, подшипников и торцевых крышек, а также избегать дополнительного трения и вибрации, вызванных чрезмерной шероховатостью.
В реальных приложениях необходимо выбрать соответствующий процесс в соответствии с уровнем нагрузки, требованиями к точности и рабочей средой вала двигателя: цементация и закалка или термическое напыление предпочтительны в сценариях воздействия тяжелых нагрузок, азотирование или химическое никелирование предпочтительно для прецизионных двигателей, а лазерная модификация может рассматриваться для высокоточного высокотехнологичного оборудования, чтобы сбалансировать износостойкость, стоимость и технологическую адаптируемость, а также максимизировать срок службы вала двигателя.